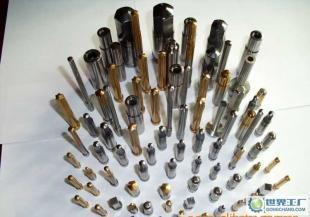
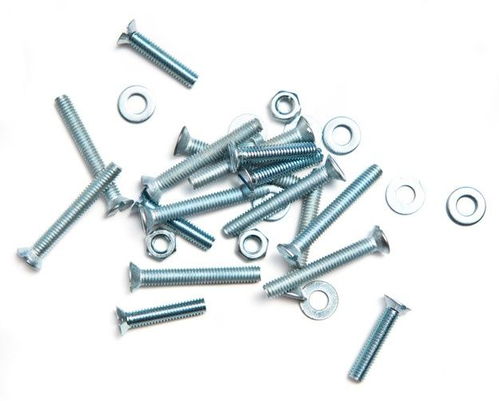
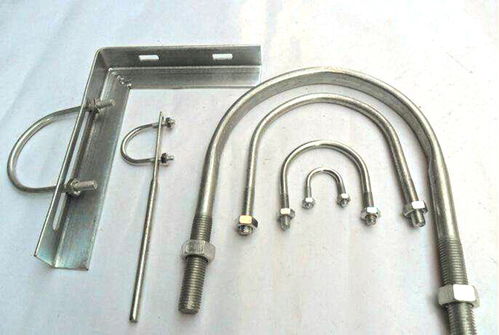
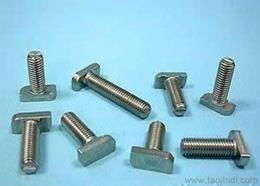
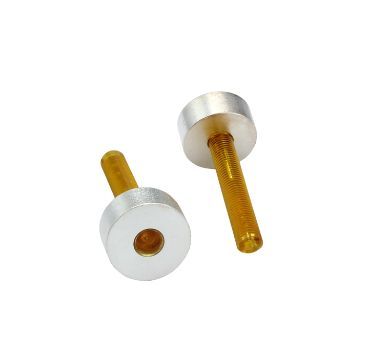
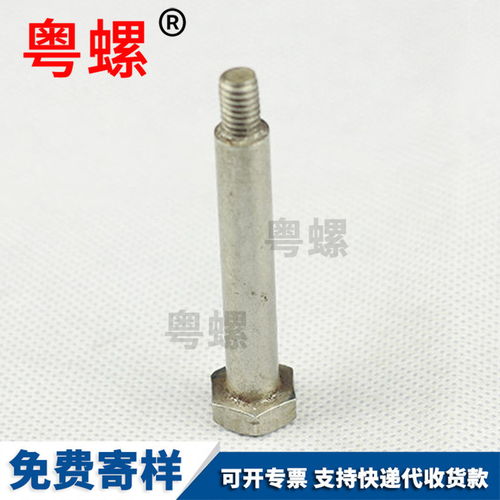
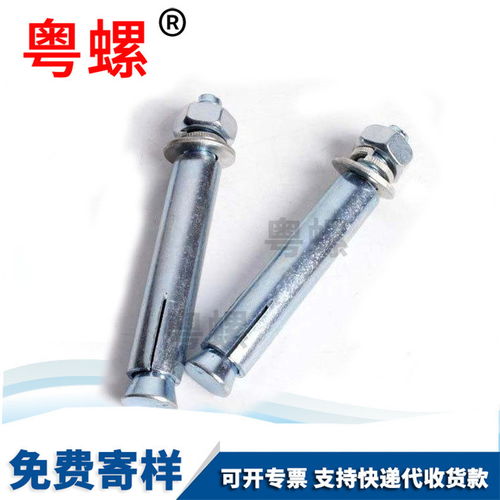
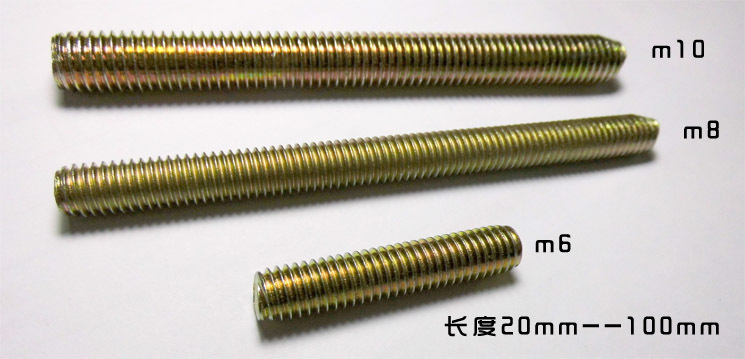
在機(jī)械制造與工業(yè)裝配領(lǐng)域,緊固件被稱為“工業(yè)之米”,其質(zhì)量與精度直接決定了工程結(jié)構(gòu)的穩(wěn)定與安全。隨著高端裝備、汽車(chē)工業(yè)、精密電子及新能源行業(yè)的飛速發(fā)展,標(biāo)準(zhǔn)件的通用性已無(wú)法滿足復(fù)雜工況的需求,多工位冷鍛加工異型螺絲螺栓及特殊件的定制化生產(chǎn)能力,正成為衡量緊固件企業(yè)核心競(jìng)爭(zhēng)力的關(guān)鍵標(biāo)尺。\n\n### 一、多工位冷鍛:異型件高效量產(chǎn)的基石\n\n異型螺絲、非標(biāo)螺栓以及各類(lèi)特殊頭部、異形桿徑的緊固件,傳統(tǒng)車(chē)削工藝存在效率低、材料浪費(fèi)大、金屬纖維流線被切斷等弊端。而多工位冷鍛加工技術(shù)通過(guò)連續(xù)模腔的精準(zhǔn)傳遞,在室溫下對(duì)金屬線材進(jìn)行多工位鐓鍛、擠壓與成形。這一工藝不僅完整保留了金屬流線的連續(xù)性,顯著提升了螺栓的抗拉強(qiáng)度與疲勞壽命,更憑借高速自動(dòng)化生產(chǎn)實(shí)現(xiàn)了大批量、低成本制造。\n\n對(duì)于頭部結(jié)構(gòu)復(fù)雜(如梅花槽、內(nèi)六角、異形法蘭)、桿部帶階梯、滾花、異形截面(如方形、半圓、D型)的特殊件,多工位冷鍛機(jī)能通過(guò)精確的模具設(shè)計(jì)與工位排布,一次成型出接近成品尺寸的毛坯。這為后續(xù)精加工提供了高精度基準(zhǔn),大幅減少了材料切削量,是現(xiàn)代化緊固件生產(chǎn)邁向“近凈成形”的核心環(huán)節(jié)。\n\n### 二、二次加工的精度賦能:從“成形”到“成器”\n\n盡管多工位冷鍛能高效產(chǎn)出復(fù)雜形狀,但受限于模具填充極限及材料硬度,許多高等級(jí)特殊件仍需借助二次加工來(lái)完成最終功能的躍升。所謂二次加工,是指在冷鍛毛坯基礎(chǔ)上,進(jìn)行的車(chē)削、銑削、鉆削、搓絲、磨削及熱處理等精密工序。\n\n針對(duì)異型螺絲螺栓的二次加工主要聚焦于三個(gè)維度:\n\n1. 功能性切削:例如在冷鍛成形的頭部直接車(chē)削出精密密封錐面、徑向鎖緊孔或軸向深孔;對(duì)于細(xì)長(zhǎng)桿徑的特殊螺栓,需通過(guò)精密車(chē)削修正直線度,保證裝配公差達(dá)到±0.01mm級(jí)。\n2. 螺紋精密成形:對(duì)于高強(qiáng)度等級(jí)(如12.9級(jí))或需兼顧抗疲勞性能的螺栓,通常采用搓絲或滾絲工藝在二次加工中成型螺紋,利用冷作硬化效應(yīng)提升螺紋強(qiáng)度,同時(shí)避免了車(chē)削對(duì)金屬流線的破壞。\n3. 表面與熱處理強(qiáng)化:特殊工況要求螺栓具備耐腐蝕、耐高溫或自潤(rùn)滑特性,二次加工中的滲碳淬火、發(fā)黑、磷化、達(dá)克羅涂覆等處理,結(jié)合精磨后的表面粗糙度控制,能全面釋放材料潛能。\n\n### 三、異型特殊件聯(lián)動(dòng)二次加工的協(xié)同痛點(diǎn)\n\n在實(shí)際生產(chǎn)中,異型螺絲與需二次加工產(chǎn)品往往面臨一個(gè)共性難題:冷鍛階段的輪廓設(shè)計(jì)與后續(xù)加工的基準(zhǔn)統(tǒng)一。若冷鍛件余量分配不當(dāng),二次加工極易出現(xiàn)黑皮、偏心或斷續(xù)切削,既增加刀具損耗,又影響final尺寸一致性。\n\n因此,真正具備行業(yè)設(shè)備整合實(shí)力的工廠,會(huì)從產(chǎn)品研發(fā)源頭介入:精準(zhǔn)計(jì)算冷鐓機(jī)各工位成形載荷,優(yōu)化預(yù)成型件體積分配,同時(shí)考慮二次加工所需的夾持位與定位面保留。 例如某新能源汽車(chē)電池包用異型端子螺栓,要求內(nèi)六角孔與外螺紋同軸度φ0.05mm以內(nèi),涵蓋多工位冷鍛桿部微小凸臺(tái),再經(jīng)由數(shù)控車(chē)床同步完成定心車(chē)削和鉆攻中心加工側(cè)向通孔,形成高效的聯(lián)動(dòng)生產(chǎn)線。\n\n### 四、面向世界工廠網(wǎng)的專(zhuān)業(yè)視野:設(shè)備與品質(zhì)保障\n\n在世界工廠網(wǎng)中國(guó)產(chǎn)品信息庫(kù)這類(lèi)產(chǎn)業(yè)平臺(tái)上,優(yōu)秀供應(yīng)商越來(lái)越注重宣傳其多工位冷鍛設(shè)備矩陣與二次加工檢測(cè)閉環(huán)。常見(jiàn)的生產(chǎn)配置包括:四模四沖、五模五沖甚至六模六沖冷鐓機(jī),配合數(shù)控走心機(jī)、凸輪機(jī)與CNC加工中心組成柔性產(chǎn)線,輔以在線激光檢測(cè)與三坐標(biāo)測(cè)量?jī)x對(duì)異型特殊件進(jìn)行全尺寸把關(guān)。\n\n行業(yè)領(lǐng)先的緊固件加工企業(yè)不僅致力于數(shù)控高效軋制,更普遍導(dǎo)入了ERP+MES系統(tǒng)實(shí)現(xiàn)從多工位原料鐓鍛到高速搓絲毛刺毛耳過(guò)濾、自動(dòng)感知鉗取不合格異型項(xiàng)的全鏈條精確追溯。這使得如膨脹錨栓套筒內(nèi)孔細(xì)節(jié)、敲擊螺紋要求類(lèi)汽車(chē)起動(dòng)機(jī)驅(qū)動(dòng)齒輪部件,均可穩(wěn)定達(dá)到百萬(wàn)件級(jí)別的一致性要求。\n\n綜上所述,多工位冷鍛造就異型桿件剛性好、金屬密實(shí)的新弧面弧頂料頭集結(jié)輪廓基本能代替完整的連續(xù)鍛造級(jí)別;而從金屬線材經(jīng)連續(xù)快速多維成形再由半成品到圓棒非標(biāo)車(chē)銷(xiāo)釘突刺等多重二級(jí)極配閉環(huán),成就的高度銜接更需要設(shè)備、模具技術(shù)加上場(chǎng)景測(cè)量經(jīng)驗(yàn)聯(lián)手打通工藝留傷鉗口無(wú)縫滲透穿芯問(wèn)題向高精度模塊延伸核心競(jìng)爭(zhēng)力出口,借中國(guó)產(chǎn)品全細(xì)的視覺(jué)化瀏覽通道化合作價(jià)值為該流程穩(wěn)定發(fā)揮提供驅(qū)動(dòng)物流支撐并保障穩(wěn)定的產(chǎn)品防護(hù)式緊固全連接金屬聯(lián)接本質(zhì)屬性。“}
深耕多工位冷鍛與二次加工 異型螺絲螺栓特殊件的進(jìn)階智造之路
更新時(shí)間:2026-09-11 01:39:50
如若轉(zhuǎn)載,請(qǐng)注明出處:http://www.gatangoton.cn/product/54.html
PRODUCT
產(chǎn)品列表